
Produzione di componenti
Dal piano di produzione al controllo qualità — puoi dire da quale lotto è uscito ogni pezzo che hai consegnato.
Vedere il sistema con i miei dati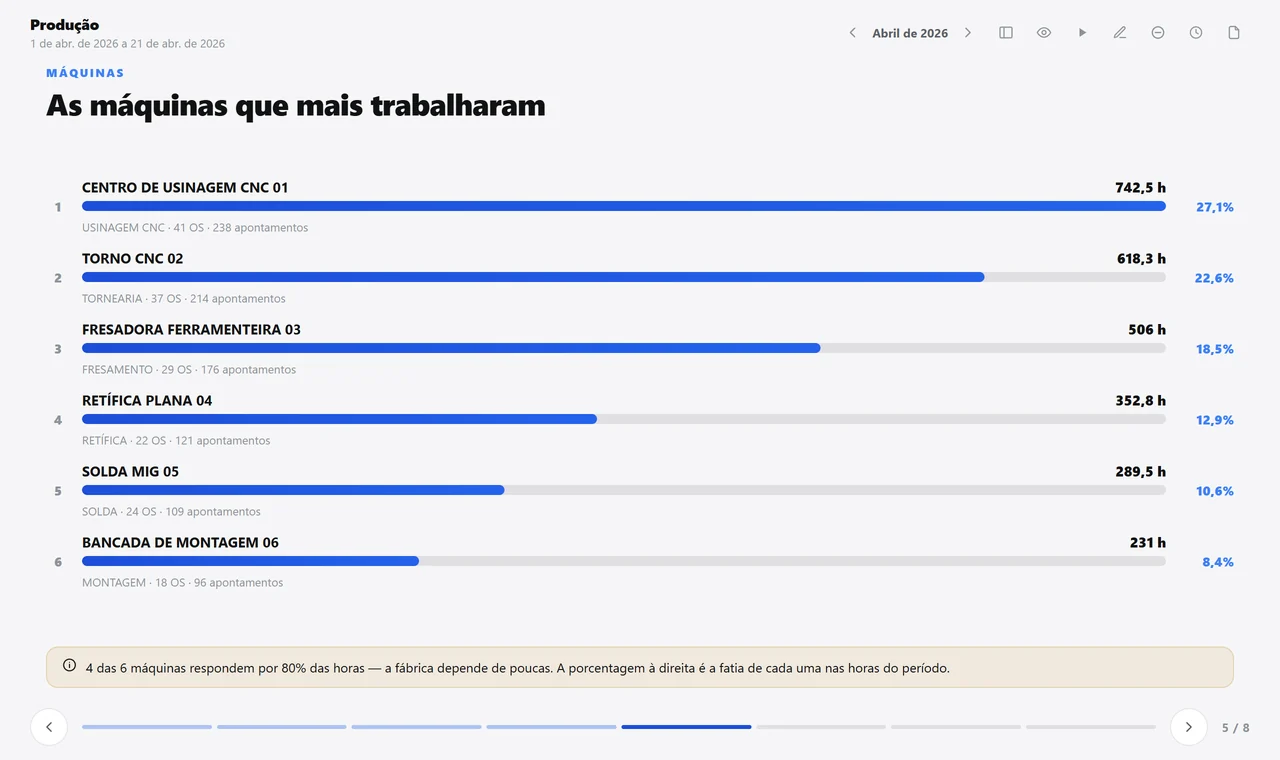
Le macchine che hanno lavorato di più nel mese. Schermata reale del sistema, con dati di esempio. Scorri di lato per vedere tutta la schermata.
La giornata di questo settore
Il programma arriva in un foglio di calcolo; il reclamo, per lotto
La produttività è calata e nessuno sa se per una macchina ferma, per mancanza di materiale o per un cambio utensile.
La non conformità si compila a mano; a fine anno nessuno sa quanto è stato scarto e quanto rilavorazione.
Con Develop
Dal programma del cliente al pezzo che si spiega
- Il programma entra senza ridigitare
- La fabbrica dichiara e la pianificazione legge la capacità
- Materiale con certificato, fornitore con voto
- Il pezzo esce liberato e tracciabile
Cosa chiede un fornitore di componenti a un sistema
Consegne programmate
- Programma del cliente importato dal suo file, senza ridigitare
- Pianificazione giornaliera delle consegne per cliente
- Carico per macchina e per addetto, settimana per settimana
- Ripartizione dell’articolo tra produrre, comprare, prelevare dal magazzino o rilavorare
Reparto con i numeri
- Dichiarazione su schermo touch, con pezzi buoni e scarti
- Pannello macchine in tempo reale, con i fermi in cima
- Ore di fermo per motivo, in ore decimali
- Utilizzo della capacità per gruppo di macchine
Qualità che il cliente verifica
- Piano di controllo per cliente e pezzo, con la classe di ogni caratteristica
- Non conformità con criticità, scadenza e azione correttiva
- Classificazione tra scarto, rilavorazione, accettato e riparazione
- Metrologia con frequenza, scostamento e prossima taratura
Fornitore valutato
- Indice di qualità del fornitore, mese per mese
- Ispezione in accettazione con scheda, allegato e parere
- Qualifica del nuovo fornitore: ente certificatore, questionario e certificati
- Indice minimo per profilo, con esito conforme o non conforme
Pezzo nuovo e lotto tracciato
- Sviluppo in sedici fasi, con pianificato e realizzato
- Validazione del campione nel riesame
- Certificato e colata del lotto prelevato per l’ordine
- Scheda tecnica consolidata in PDF, storico incluso
I moduli che contano qui: Produzione, Qualità, Ingegneria, Progetti, Magazzino e Acquisti.
Da quale lotto è uscito l’ultimo pezzo contestato dal tuo cliente?
Vedere il sistema con i miei datiRisposta entro 15 minuti, da una persona del nostro team commerciale — non da un bot.