
Fabricación de Piezas
Del plan de producción al control de calidad — puedes decir de qué lote salió cada pieza que entregaste.
Ver el sistema con mis datos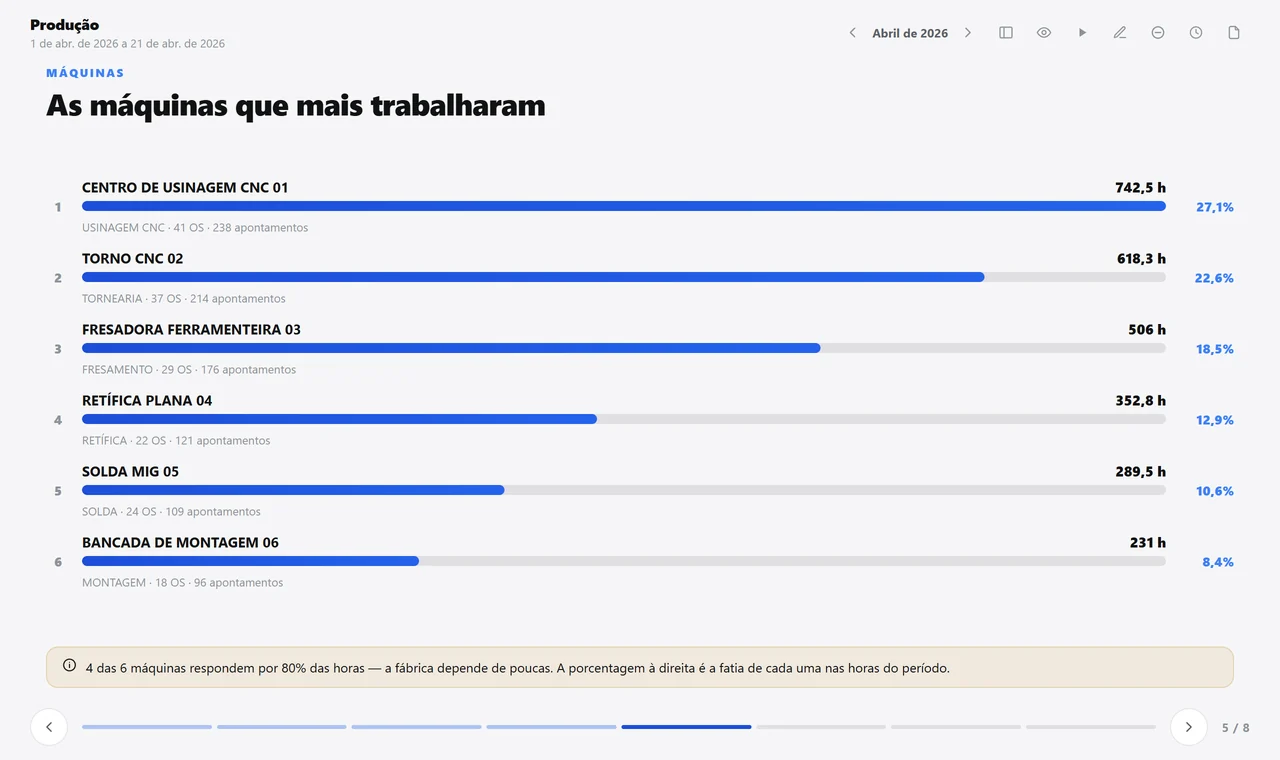
Las máquinas que más trabajaron en el mes. Pantalla real del sistema, con datos de ejemplo. Desliza hacia un lado para ver la pantalla completa.
El día de este sector
El programa llega en hoja de cálculo; el reclamo, por lote
La productividad bajó y nadie sabe si fue una máquina parada, falta de material o un cambio de herramienta.
La no conformidad se llena a mano; a fin de año nadie sabe cuánto fue desecho y cuánto fue retrabajo.
Con Develop
Del programa del cliente a la pieza que se puede explicar
- El programa entra sin volver a escribirlo
- La planta registra y el PCP lee la capacidad
- Material con certificado, proveedor con calificación
- La pieza sale liberada y rastreable
Lo que un proveedor de piezas le exige a un sistema
Entrega programada
- Programa del cliente importado desde su archivo, sin volver a escribirlo
- Planificación diaria de entregas por cliente
- Carga por máquina y por empleado, semana a semana
- Distribución del artículo entre fabricar, comprar, usar del inventario o retrabajar
Piso de producción con números
- Registro de producción en pantalla táctil, con pieza buena y desecho
- Panel de máquinas en vivo, con las paradas primero
- Horas de paro por motivo, en horas decimales
- Uso de la capacidad por grupo de máquinas
Calidad que el cliente audita
- Plan de control por cliente y pieza, con la clase de cada característica
- No conformidad con criticidad, plazo y acción correctiva
- Clasificación entre desecho, retrabajo, aceptado y reparación
- Metrología con frecuencia, desviación y próxima calibración
Proveedor evaluado
- Índice de calidad del proveedor, mes a mes
- Inspección de recepción con ficha, adjunto y dictamen
- Validación del proveedor nuevo: certificadora, cuestionario y certificados
- Índice mínimo por perfil, con la situación cumple o no cumple
Pieza nueva y lote rastreado
- Desarrollo en dieciséis fases, con lo planeado y lo realizado
- Validación de la muestra en el análisis crítico
- Certificado y colada del lote que bajó a la orden
- Ficha técnica consolidada en PDF, con el historial incluido
Los módulos que pesan aquí: Producción, Calidad, Ingeniería, Proyectos, Inventario y Compras.
¿De qué lote salió la última pieza de la que se quejó tu cliente?
Ver el sistema con mis datosRespuesta en 15 minutos como máximo, de una persona del equipo comercial — no de un robot.