
Fabrication de pièces
Du plan de production au contrôle qualité — vous pouvez dire de quel lot est sortie chaque pièce que vous avez livrée.
Voir le logiciel avec mes données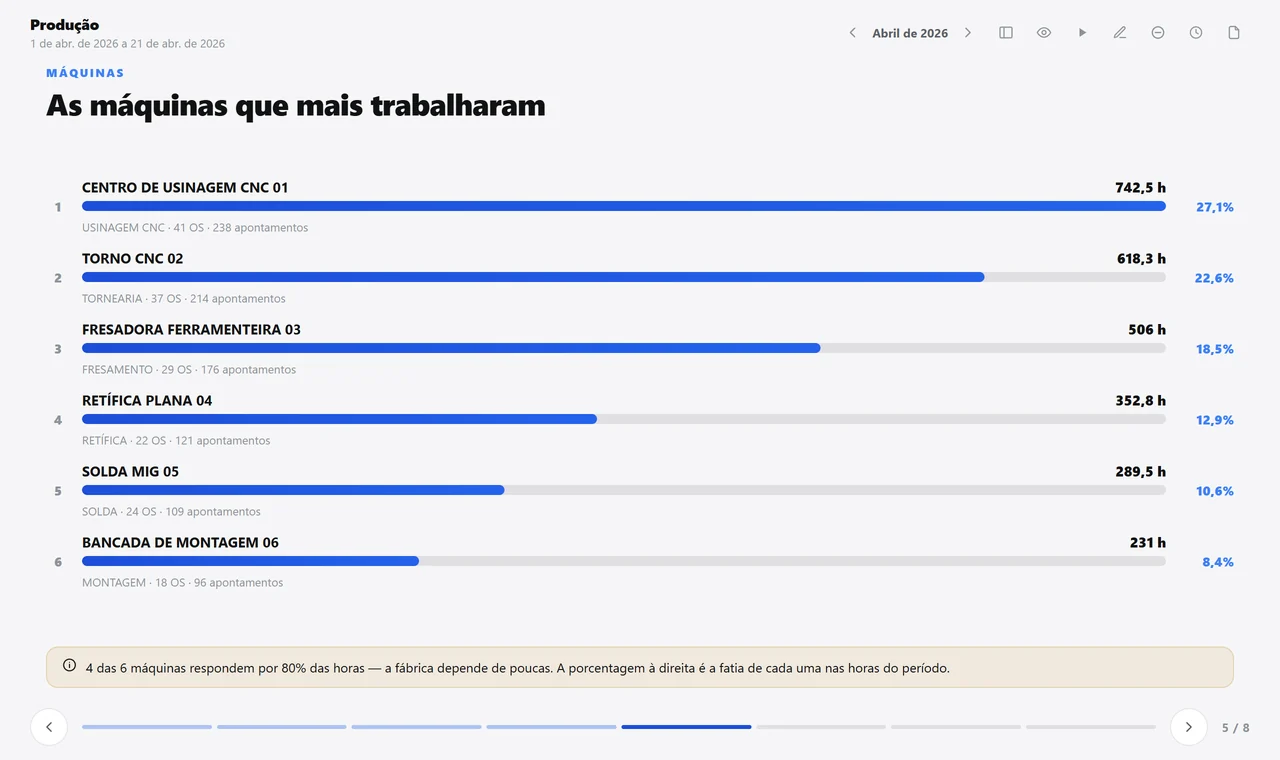
Les machines qui ont le plus travaillé dans le mois. Écran réel du logiciel, avec des données d’exemple. Faites glisser sur le côté pour voir l’écran entier.
La journée de ce secteur
Le programme arrive en tableur ; la réclamation, par lot
La productivité a baissé et personne ne sait si c’est une machine arrêtée, un manque de matière ou un changement d’outil.
Le fournisseur de matière première livre en retard et sans certificat ; à la renégociation, aucun chiffre à poser sur la table.
Avec Develop
Du programme du client à la pièce qui s’explique
- Le programme entre sans ressaisie
- L’atelier saisit, la planification lit la capacité
- Matière avec certificat, fournisseur avec note
- La pièce sort libérée et traçable
Ce qu’un fournisseur de pièces exige d’un logiciel
Livraisons programmées
- Programme du client importé depuis son propre fichier, sans ressaisie
- Planning quotidien des livraisons par client
- Charge par machine et par opérateur, semaine par semaine
- Répartition de l’article entre fabriquer, acheter, prendre en stock ou retoucher
Un atelier chiffré
- Saisie sur écran tactile, avec pièces bonnes et rebuts
- Tableau des machines en direct, les arrêts en premier
- Heures d’arrêt par motif, en heures décimales
- Taux d’utilisation de la capacité par groupe de machines
Une qualité que le client audite
- Plan de surveillance par client et par pièce, avec la classe de chaque caractéristique
- Non-conformité avec criticité, délai et action corrective
- Classement entre rebut, retouche, accepté et réparation
- Métrologie avec fréquence, écart et prochain étalonnage
Fournisseur évalué
- Indice de qualité du fournisseur, mois par mois
- Contrôle à réception avec fiche, pièce jointe et avis
- Homologation d’un nouveau fournisseur : organisme certificateur, questionnaire et certificats
- Indice minimum par profil, avec le statut conforme ou non conforme
Pièce nouvelle et lot tracé
- Développement en seize phases, avec prévu et réalisé
- Validation de l’échantillon lors de la revue
- Certificat et numéro de coulée du lot affecté à l’ordre
- Fiche technique consolidée en PDF, historique compris
Les modules qui comptent ici : Production, Qualité, Ingénierie, Projets, Stock et Achats.
De quel lot venait la dernière pièce réclamée par votre client ?
Voir le logiciel avec mes donnéesRéponse en 15 minutes maximum, par une personne de l’équipe commerciale — pas un robot.